Salta al contenuto principale

M.H. – Material Handling

Tutte le info per efficientare
la movimentazione dei prodotti
in fase di confezionamento​

Tutte le info
per efficientare
la movimentazione
dei prodotti in fase
di confezionamento​

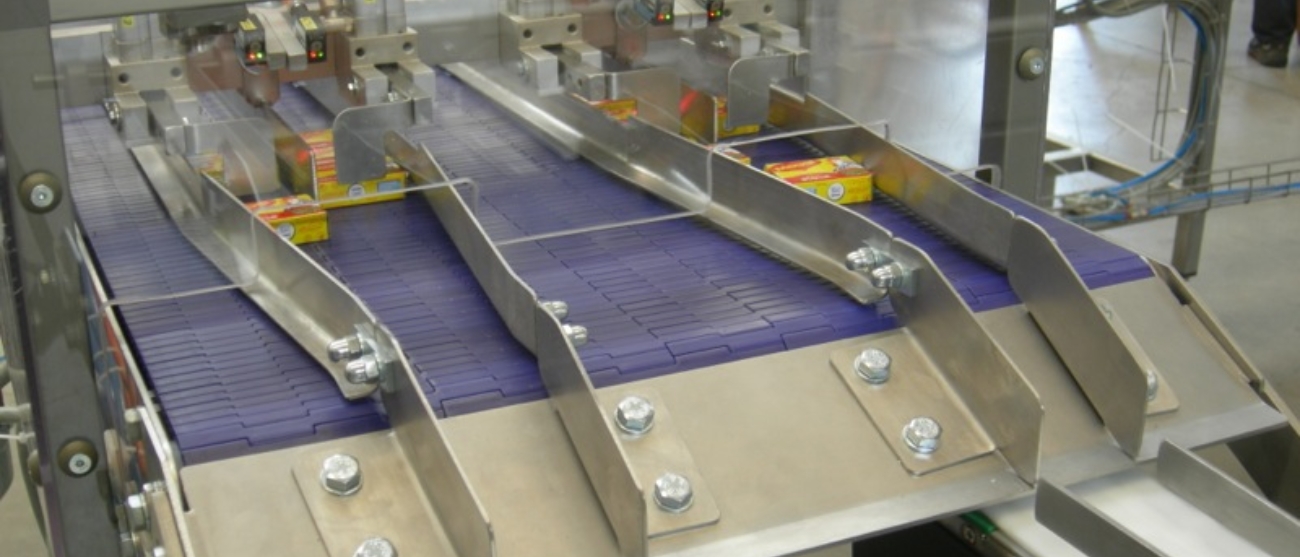
Uno smistatore serve a dividere il flusso di prodotto su più uscite, lungo una linea di confezionamento. Uno dei casi più comuni si verifica quando la macchina a monte ha una capacità superiore a quella delle macchine a valle e il flusso deve essere distribuito su più file. È il caso tipico delle linee veloci e flowpack, nel passaggio tra confezionamento primario e secondario. In questo ambito lavoriamo da oltre quarant’anni, tra food, beverage, pharma e packaging.

Su queste linee il parametro principale è la velocità, insieme alla cadenza. Quando la linea supera una certa soglia, nemmeno le confezionatrici secondarie più veloci riescono a starle dietro, ed è lo stesso limite già incontrato con gli unificatori.

Il passaggio a più file serve anche a garantire affidabilità e durabilità delle macchine nel tempo. A valle, questo si traduce in più ordinatori, oppure in un’unica macchina a pick and place che lavora su più file contemporaneamente.

Deviatore o sorter? Ecco le differenze

Il termine smistatore, però, copre dispositivi diversi tra loro. La distinzione più immediata è tra deviatore e sorter.

In un deviatore gli stessi prodotti vengono mandati su file diverse, e al prodotto non cambia niente.

Un sorter, invece, può dividere anche in modo qualitativo. Scatole diverse vanno in uscite diverse e non vengono trattate allo stesso modo, perché si indirizza un codice o un prodotto verso un’uscita apposita. Dal punto di vista costruttivo, un sorter è un canale dritto con uscite laterali.

I 7 parametri che influenzano la scelta

Sapere se serve un deviatore o un sorter è solo il punto di partenza. Prima di guardare le tecnologie, conviene fissare queste informazioni:

  1. la natura del prodotto: forma, stabilità, fragilità e deformabilità;
  2. la velocità della linea;
  3. la cadenza;
  4. quante uscite servono;
  5. se l’articolo può essere toccato;
  6. se tollera la pressione;
  7. le dimensioni del prodotto.

Le soluzioni più comuni e quando usarle

Lo spartiacque è il numero di uscite. Tra uno smistatore da uno a due e un sistema multifila, il criterio di scelta cambia.

Per i sistemi multifila serve quantomeno uno smistatore a canale, utilizzabile con prodotti che possono toccarsi tra loro. Proprio perché possono toccarsi, lo smistatore non fasa i prodotti, ma li blocca nel canale, li lascia accumulare e poi cambia canale. Con prodotti fragili il multicanale resta un’opzione, ma solo con la garanzia al 100% che il prodotto sia già passato.

Nei sistemi multifila flowpack lavoriamo con una sequenza di smistatori uno a due. Quando i prodotti sono fragili, o bassi e con rischio di sovrapposizione, la questione si complica.

Lo smistatore ad ago sposta il prodotto anche mentre lo tocca, se l’articolo lo sopporta. Il limite è di due uscite: per superarlo, disponiamo generalmente più smistatori ad ago in cascata. È il sistema più semplice e, per questo, il meno costoso. Si riduce a una paletta, con i limiti già descritti.

Il soft touch accompagna delicatamente il prodotto e viene usato sulle linee flowpack quando non è possibile accumularlo. Anche questa soluzione lavora normalmente da una a due uscite.

Quando l’articolo è robusto e stabile, come astucci, scatole o vaschette, lo smistatore meccanico multipista risponde bene, indirizzando il flusso con sistemi a paletta, a canale mobile o a cassetti.

Le soluzioni speciali, e quando hanno senso

Magic Sorter

Quando il prodotto è molto piatto, sottile o deformabile, le guide laterali possono diventare un problema. Il prodotto rischia di infilarsi tra la guida e il fondo del trasportatore e di incastrarsi.

In questi casi MH utilizza il Magic Sorter, impiegandolo sia come smistatore sia come unificatore. Il movimento del prodotto viene gestito attraverso un sistema a sfere, adatto agli articoli che non possono essere movimentati con le guide laterali tradizionali.

Il Magic Sorter permette inoltre di realizzare più uscite con lo stesso sistema. Questa configurabilità ha però un limite nella cadenza: nelle applicazioni più veloci può arrivare indicativamente a 120 pezzi al minuto, una velocità inferiore rispetto a quella raggiungibile con altri sistemi di smistamento.

AIM

L’AIM combina il nastro modulare con un facchino annegato, azionato pneumaticamente. Il sistema lavora sulla parte bassa del prodotto e lo sposta agendo sul fianco. Proprio per questo è indicato per articoli non deformabili, che possono tollerare il contatto laterale.

Il suo principale vantaggio è la lavabilità. L’azionamento pneumatico resiste bene ai lavaggi frequenti, soprattutto quando viene utilizzato un cilindro inox dedicato. L’AIM può raggiungere una cadenza massima indicativa di 120 pezzi al minuto.

Come il Magic Sorter, non viene utilizzato sulle linee flowpack: le dimensioni ridotte dei prodotti non permettono alle sfere o al facchino di governarli correttamente. Il limite, in questo caso, dipende dalle dimensioni del pezzo e non dalla cadenza della linea.

ARB

L’ARB è una soluzione destinata esclusivamente al fine linea, dove vengono movimentati prodotti di dimensioni importanti, come scatole e altri imballi già pronti per le fasi successive. Una delle applicazioni più comuni è l’alimentazione dei pallettizzatori.

Per utilizzarlo, non basta considerare la dimensione del prodotto. Occorre verificare anche la superficie di appoggio: il fondo deve essere regolare. È quindi una tecnologia legata a condizioni precise, diversa dagli smistatori impiegati tra confezionamento primario e secondario.

Anche il costo incide sulla scelta. L’ARB richiede un investimento più elevato e non avrebbe senso inserirlo dove una soluzione più semplice può svolgere lo stesso compito. Viene quindi valutato quando il tipo di prodotto e l’applicazione di fine linea ne giustificano davvero l’impiego.

Come si arriva alla scelta giusta

Chiariti questi punti, la tecnologia più adatta emerge quasi da sé.

Il rischio, quando questa analisi manca, è scegliere lo smistatore sulla sola cadenza, trascurando prodotto, resistenza alla pressione e ambiente.

In M.H. Material Handling progettiamo e integriamo tutte queste soluzioni, dagli smistatori meccanici multipista al Magic Sorter fino alle applicazioni Intralox ARB e AIM, affiancando il cliente nell’analisi del flusso e nella scelta della configurazione.

Se lo smistamento è ancora un nodo aperto del vostro progetto, possiamo analizzarlo insieme, valutando prodotto, cadenza e destinazioni, per individuare la soluzione più adatta.
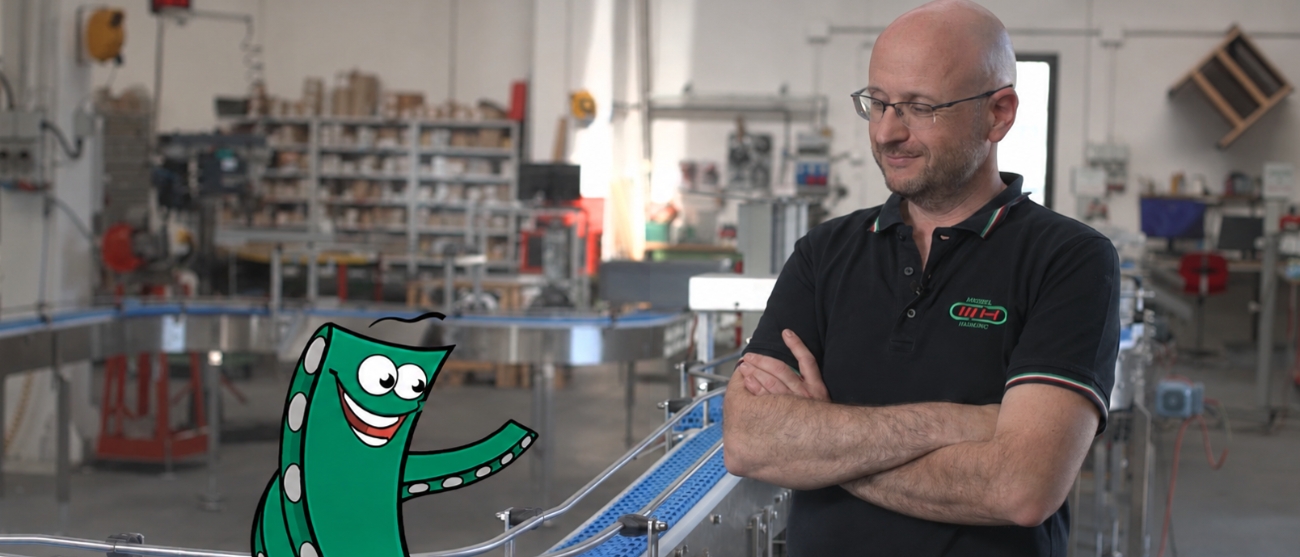
Quanti tipi di trasportatori esistono e come si sceglie quello più adatto a una determinata applicazione?

In questo episodio dell’Academy ConveyorU, la mascotte Convy lo chiede a Luca Fontana, CEO di M.H., che ci guida tra le principali tecnologie disponibili e i criteri da considerare per orientarsi nella scelta.

Il trasportatore più adatto dipende dal tipo di prodotto, dalla fase del processo e dalle caratteristiche della linea.

Per questo non esiste una tecnologia migliore in assoluto: è necessario trovare il giusto equilibrio tra esigenze diverse come sicurezza, velocità e caratteristiche del prodotto da movimentare.

Vuoi migliorare l’efficienza della tua linea? Contattaci e richiedi senza impegno una consulenza MH Scan Solution: ti aiuteremo ad analizzare la tua applicazione, individuare eventuali criticità e sviluppare una soluzione coerente con le reali esigenze del tuo stabilimento.

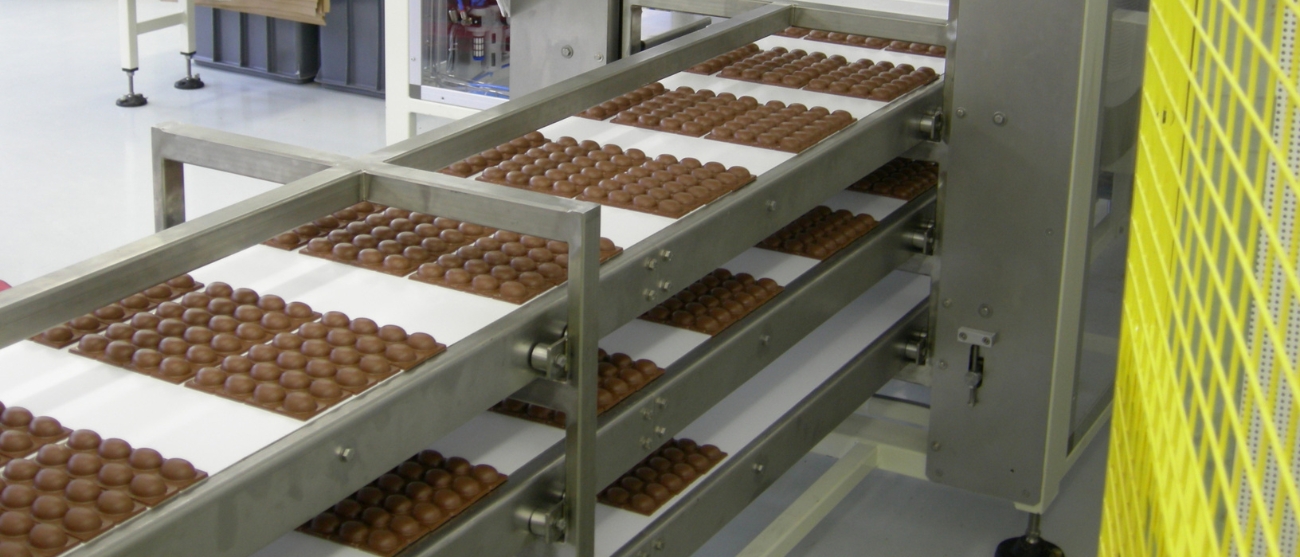
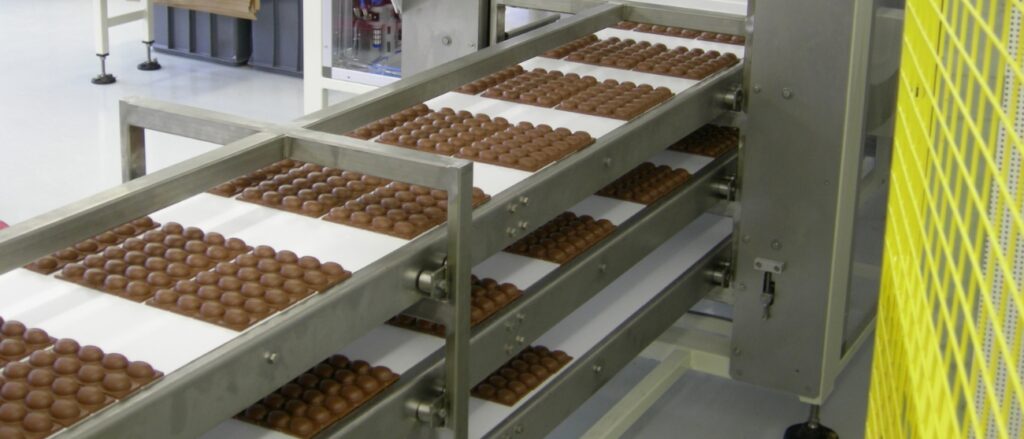
Il cioccolato è irresistibile. Un po’ meno quando rimane attaccato ai nastri della linea di produzione.

Nel settore del cioccolato e dei dolciumi, i residui zuccherini possono rendere la pulizia dei sistemi di trasporto una fase particolarmente delicata, soprattutto quando il prodotto viene movimentato lungo diverse fasi del processo, fino al confezionamento.

Noi di M.H., in collaborazione con Steam Italy, abbiamo sviluppato un sistema pensato per la pulizia di diverse configurazioni di trasporto, dai nastri monolitici a superficie continua alle catene modulari.

Tipologie diverse, con caratteristiche ed esigenze specifiche, che richiedono modalità di intervento altrettanto specifiche.

Hai un’esigenza specifica di pulizia sulla tua linea? Contattaci: analizziamo insieme la configurazione dei tuoi nastri e individuiamo la soluzione più adatta.

Una linea di confezionamento di qualità può garantire prestazioni affidabili per decenni, soprattutto quando c’è una progettazione attenta e una manutenzione adeguata.

La vita utile di un impianto rappresenta un valore importante, ma la sua piena operatività non sempre coincide con la capacità di rispondere alle esigenze produttive, tecnologiche e normative attuali.

Nuovi materiali di packaging, obiettivi di sostenibilità e standard di mercato sempre più rigorosi richiedono impianti capaci di evolvere, un aspetto particolarmente importante nel settore alimentare, dove igiene, facilità di pulizia e sicurezza sono requisiti fondamentali.

Vuoi capire come adeguare il tuo impianto alle nuove normative ed esigenze produttive?

Contattaci per una consulenza tecnica.

Concentrare più file di prodotto in un numero inferiore può sembrare un’operazione semplice. In realtà, il modo in cui i prodotti vengono raccolti, fasati e consegnati alla macchina successiva può avere un impatto importante sulla regolarità dell’intero processo. 

Per questo la progettazione di un unificatore non parte soltanto dalla velocità della linea. Prima ancora occorre capire come si comporta il prodotto: forma, stabilità, delicatezza, possibilità di lavorare a contatto con altri articoli e passo richiesto dalla macchina a valle sono tutti elementi che contribuiscono a definire la soluzione. 

Su questi parametri M.H. Material Handling progetta la configurazione di unificazione più adatta alle caratteristiche della linea e del prodotto.

Il primo criterio è il prodotto: sopporta l’accumulo?

Prima ancora della velocità, la valutazione parte dal prodotto e dalla sua capacità di sopportare l’accumulo.

Un articolo che lo accetta tollera la pressione dei pezzi che si toccano e si spingono a vicenda; rientrano in questa categoria scatole, vassoi e prodotti impilati in confezioni strette.

Un articolo fragile, o soggetto a sovrapposizione, non regge invece questa sollecitazione, e un sistema a pressione ne comprometterebbe l’integrità.

Ecco perché la resistenza all’accumulo è il primo elemento da valutare, in quanto indica se occorra un unificatore pneumatico o dinamico ancor prima di considerare la cadenza di linea.

Esiste però un’eccezione utile da tenere presente. Anche con un prodotto che sopporta l’accumulo, la presenza di molti formati con larghezze sensibilmente diverse rende spesso preferibile una soluzione dinamica. In questo modo si evita il cambio formato con guide regolabili o a regolazione automatica, e gli articoli, non entrando in contatto, non rischiano di disallinearsi.

Pneumatico, serie DU o serie HP: a ciascun prodotto la sua tecnologia

L’unificatore pneumatico è la soluzione più semplice ed economica, adatta ai soli prodotti che accettano l’accumulo.
Funziona con cancelli sulle corsie di ingresso che rilasciano le file in sequenza, e richiede due condizioni: gli articoli devono sopportare la pressione durante la fase di accumulo, e la macchina a valle deve poter ricevere i prodotti «in treno» senza risentirne.

Il secondo requisito ha una precisa ragione tecnica. All’uscita i prodotti sono vicini o attaccati, e quando il treno arriva a valle la velocità istantanea percepita dalla macchina risulta doppia rispetto a quella media. O si riesce a gestirla, oppure il flusso va normalizzato con un nastro di rallentamento e uno di accelerazione, a costo di maggiori ingombri, di due motori aggiuntivi e di una logica di controllo più complessa.

La soluzione pneumatica si adatta bene anche a una situazione particolare, quella dell’astuccio come primario, frequente nel comparto della pasta, nel tratto tra il secondario e l’incassatrice, dove il prodotto è cumulabile.

Quando invece il prodotto è delicato o deve essere movimentato senza contatto, si ricorre agli unificatori dinamici, che M.H. propone in due serie.

La serie DU unifica i prodotti riducendo le file tramite nastri fasatori anticoincidenza a velocità differenziali e controllate, uno per ciascuna pista di ingresso. Gli articoli vengono trattati singolarmente e senza contatto, caratteristica che la rende adatta anche a prodotti fragili o soggetti a sovrapposizione, fino a circa 240 pezzi al minuto.

La serie HP è l’evoluzione della DU, sviluppata specificamente per le linee flowpack ad alta velocità e per il collegamento tra confezionamento primario e secondario. In questo caso la pressione è esclusa, poiché i prodotti non devono mai entrare in contatto, e la fasatura avviene uno a uno grazie a un sistema multitappeto a motorizzazioni indipendenti (brushless) per ciascuna pista di ingresso, con aspirazione a soffiante per le accelerazioni più elevate, fino a 600 pezzi al minuto in uscita. Del resto, sul flowpack la fasatura è pressoché obbligata, essendo l’unico modo per evitare la sovrapposizione dei pezzi.

Il passo in uscita, un dettaglio da non sottovalutare

All’aumentare della velocità diventa determinante ottenere, all’uscita dell’unificatore, un passo tra i prodotti quanto più regolare possibile, poiché è questo a stabilire in che modo la macchina a valle riceve l’articolo.

Un flusso consegnato a treni può spingere la macchina a valle oltre i propri limiti di produttività, a causa delle punte di velocità istantanea richiamate in precedenza. La fasatura uno a uno, al contrario, regola la distanza tra le confezioni e le trasferisce senza contatto, riducendo il rischio di incastri e sovrapposizioni.

La scelta parte sempre dal prodotto

In ogni caso, il punto di partenza è sempre il prodotto. Si verifica se accetti o meno l’accumulo, se ne valutano la fragilità e la forma, la cadenza richiesta e il numero di file da unificare, per arrivare infine al tipo di macchina a valle, in particolare se si tratti di una flowpack nel collegamento tra primario e secondario.

Da queste risposte emerge la tecnologia adatta: il pneumatico per i prodotti che accettano la pressione, la serie DU per quelli da trattare senza contatto, la serie HP per le flowpack ad alta velocità.

In M.H. Material Handling realizziamo sistemi di movimentazione e soluzioni di efficienza per le linee di confezionamento dell’industria alimentare e dei comparti affini. In oltre quarant’anni di lavoro sul campo, dal food & beverage al pharma e al packaging, abbiamo maturato una competenza che permette di riconoscere dove l’unificazione fa la differenza e dove se ne può fare a meno. Su questa base progettiamo unificatori pneumatici e dinamici, delle serie DU e HP, su misura a partire dall’analisi dell’impianto.

Se è in programma una nuova linea o un revamping e l’unificazione resta un nodo aperto, possiamo valutarla insieme per individuare la configurazione più adatta.

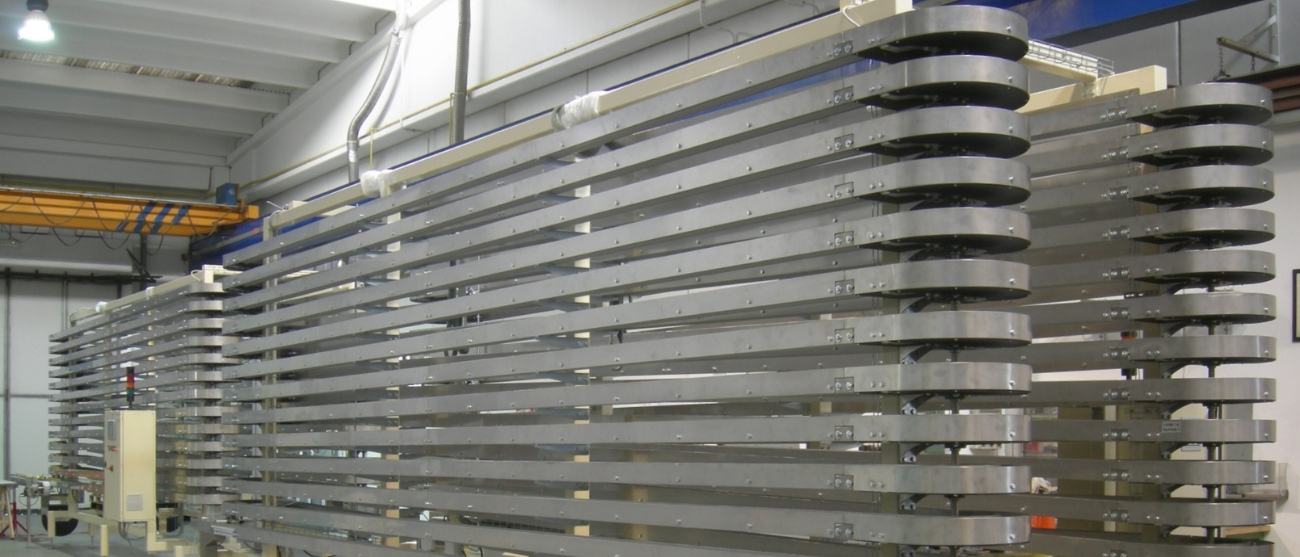
La tua linea di confezionamento è inefficiente? Basta aggiungere un buffer e il problema è risolto.

O almeno, è quello che molti pensano.

Inserire un buffer su una linea esistente rischia di diventare un investimento costoso e inutile. Prima di procedere con l’installazione valuta attentamente tutti gli aspetti preliminari: un’analisi approfondita può evitare di farti ritrovare con gli stessi problemi di partenza.

Per individuare la soluzione più adatta alla tua linea di confezionamento, contattaci: analizzeremo il tuo caso e ti aiuteremo a definire l’intervento più efficace.